铝合金管道重力浇铸精密加工 机械零件制造的高效解决方案
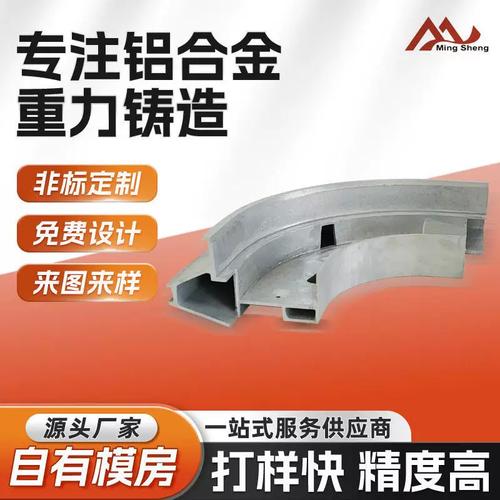
在五金机械零件制造领域,铝合金管道重力浇铸与精密铸铝加工正成为提升产品品质与生产效率的关键技术。本文将围绕重力浇铸工艺、精密误差控制以及铸铝件在机械零件中的应用展开分析,为相关行业从业者提供参考。
一、重力浇铸:铝合金管道与机械零件成型的可靠工艺
重力浇铸(重力铸造)是利用金属液自身重力填充铸型的一种铸造方法。对于铝合金管道及各类机械零件而言,该工艺具有显著优势:
- 适用性强:可生产形状复杂、壁厚不均的管道与异形零件。
- 致密性好:金属液在重力作用下平稳充型,减少卷气与氧化夹杂,铸件内部组织均匀。
- 成本适中:无需高压设备,模具寿命长,适合中小批量及大批量生产。
在铝合金管道铸造中,重力浇铸能保证管道内壁光滑、尺寸稳定,满足流体传输的密封与耐压要求。
二、精密误差小:铸铝件精度控制的核心要点
“精密误差小”是衡量铸铝件加工水平的重要指标。为实现高精度机械零件铸造,需从以下环节严格把控:
- 模具设计与制造:采用高精度金属模具,合理设置浇冒口系统,补偿收缩率,确保铸件尺寸公差达到CT7-CT9级。
- 合金熔炼与处理:选用优质铝硅合金,进行精炼除气、变质处理,减少气孔与缩松,提高组织致密性。
- 浇注温度与速度:精确控制浇注温度(通常650-720℃)和浇注速度。
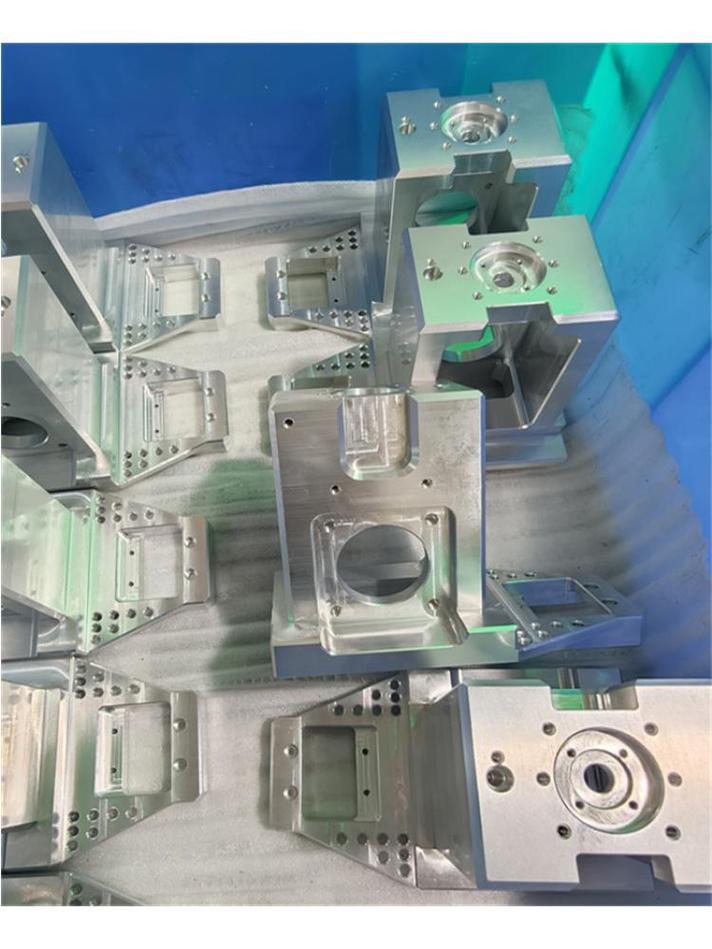
- 后处理与机加工:铸件经去应力退火后,采用CNC加工中心进行精铣、钻孔、攻丝等,使关键尺寸公差控制在±0.05mm以内。
通过上述措施,铝合金重力浇铸件可广泛用于汽车、泵阀、气动元件等对精度要求较高的机械零件领域。
三、铸铝件浇铸加工:从毛坯到成品的完整链条
铸铝件浇铸加工不仅限于成型,还包括一系列配套工序,形成完整制造闭环:
- 模具准备:根据零件图纸制作金属型或砂型,确保表面粗糙度与尺寸精度。
- 熔炼浇注:按牌号配制铝合金液,重力浇入模具。
- 清理与检测:去除浇冒口、飞边,进行X光探伤或尺寸抽检。
- 精密加工:车、铣、钻、磨等工序,满足图纸的形位公差与表面要求。
- 表面处理:阳极氧化、喷砂、涂装等,提升耐腐蚀性与外观。
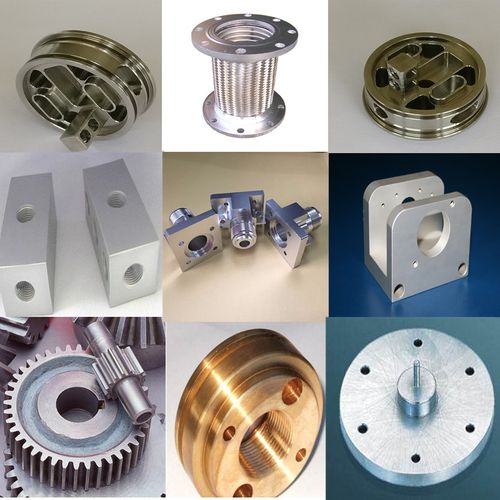
采用重力浇铸+精密加工的铸铝件,广泛用于机械零件如壳体、端盖、支架、连接件等,相比铸铁件减重约30%,且散热性好、耐腐蚀。
四、应用场景与行业价值
铝合金管道与机械零件的重力浇铸精密加工,在以下领域体现突出价值:
- 汽车轻量化:发动机支架、变速箱壳体、进气管等。
- 液压与气动:泵体、阀块、气缸端盖。
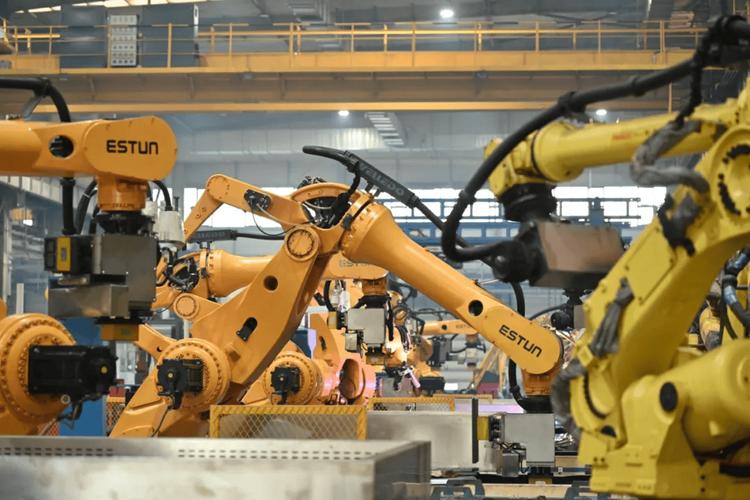
- 工业自动化:机器人臂、导轨座、传感器外壳。
通过控制铸铝件的尺寸精度与内在质量,企业能有效降低废品率、缩短交期,并提升产品竞争力。
##
铝合金管道重力浇铸与五金机械零件铸造的结合,实现了大尺寸、复杂结构件的低误差成型。紧抓“精密误差小”这一核心,从模具、熔炼到加工层层把关,方能为机械行业提供高品质铸铝件。随着数字化模拟与智能铸造的发展,重力浇铸精密加工将在更多高端装备中发挥不可替代的作用。
如若转载,请注明出处:http://www.beike-plug.com/product/50.html
更新时间:2026-10-18 08:48:10